咨询热线
咨询热线
经常有工厂问:换线时间多长算正常?这个问题没有统一答案:产品复杂度、设备类型、物料种类、人员熟练度都会影响结果。比起追求一个数字,更重要的是建立统计和改善机制。
换线时间怎么算:从上一批产品后一块板下线,到下一批产品首件确认合格,这段时间就是换线时间。要区分纯换线时间与调试时间,便于分析。
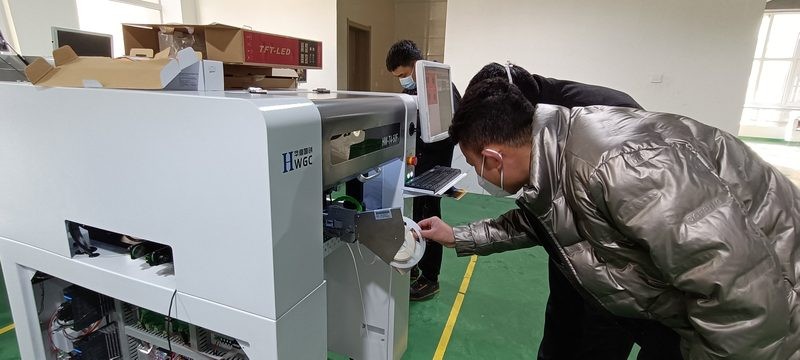
影响因素:产品相似度(物料和程序差异)、飞达与吸嘴数量、物料准备是否前置、程序是否提前导入、人员熟练度、设备是否支持快速换线。
评估指标:单次换线时间、单位时间换线次数、换线导致的停机占比。把数据按产品、班组统计,能看出改善重点。
改善路径:先做换线动作分解和标准化,再把可前置的工作(备料、程序、工具)移出停机时间,后优化设备配置(吸嘴库、快速拆装飞达)。
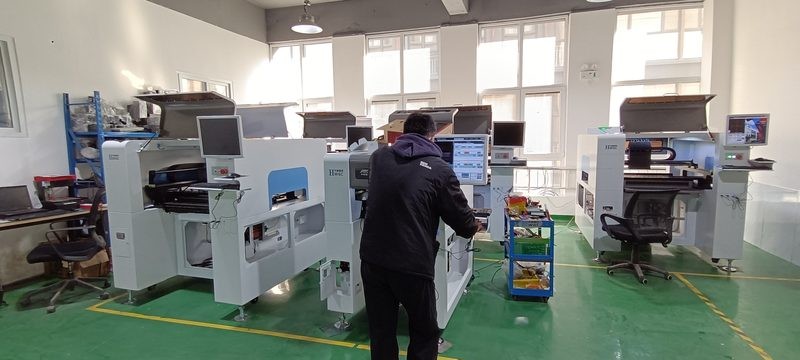
华维国创贴片机在吸嘴库自动更换、程序管理、供料器配置上支持快速换线;工厂则应建立换线 SOP 和统计机制。换线改善是持续过程,每次换线后复盘一下,时间就会逐步下降。
公司网站: www.hwgc-smt.cn
联系人:孙工 电话/微信:18210740377(微信:HWGCSMT)
版权所有:北京华维国创电子科技有限公司 联系电话:18612198875(杨经理)京ICP备14039174号-3 XML地图
 扫一扫咨询微信客服